

Если вы когда-либо присматривались к экструдерам - управляете ли вы трубным заводом, профильным цехом или работаете с материалами ДПК (древесно-пластиковый композит) - вы, вероятно, наткнулись на две большие категории: одноступенчатые и многоступенчатые экструдеры. Как поставщик экструдеров, который годами общался с владельцами магазинов, руководителями производства и инженерами-конструкторами, я понимаю, что их легко спутать, особенно когда вы жонглируете такими приоритетами, как производительность, качество материала и бюджет. Большинству людей не просто нужно определение из учебника — им нужно знать, какое из них действительно сделает их линию более плавной, сократит количество отходов и будет соответствовать их конкретным целям в отношении продукта.
Начнем с основ, без излишнего технического жаргона. Одноступенчатый экструдер — это именно то, на что он похож: один непрерывный длинный шнек, который выполняет любую работу. Гранулы исходного материала подаются в один конец, он плавит их, смешивает при необходимости, проталкивает расплавленную смолу через фильеру и выводит из другого конца. Этот единственный шнек состоит из трех ключевых секций: подачи (где гранулы загружаются и упаковываются), сжатия (когда каналы шнека сужаются, выдавливая воздух и плавя пластик) и дозирования (где шнек работает последовательно, обеспечивая устойчивый и равномерный поток к матрице). Эта конструкция проста, не так ли? Меньше деталей, меньше первоначальных затрат, и он отлично подходит для выполнения простых работ. Но вот в чем загвоздка: поскольку все это в одном винте, это означает, что он должен выполнять двойную функцию. Он должен обеспечивать подачу плотных гранул, равномерно плавить их и поддерживать точную выходную скорость матрицы. Если ваш материал сложный — например, смола низкой плотности, которая плохо сжимается, или что-то с наполнителем, который может вызвать износ, — он начинает показывать свои пределы. У меня были клиенты, которые говорили мне, что у них будет непостоянная температура плавления или что им придется замедлить производство только для того, чтобы избежать брака, потому что один шнек не сможет равномерно выполнять как плавку, так и дозировку.
С другой стороны, многоступенчатые экструдеры разделяют работу на отдельные секции, часто с двумя (а иногда и более) отдельными шнековыми узлами или даже отдельными цилиндрами. Самая большая разница в том, что они не заставляют один винт делать все. Одна секция предназначена для подачи и прессования пеллет, другая — для точного плавления, а третья — для дозирования. Некоторые многоступенчатые установки даже позволяют регулировать каждую секцию независимо, например, увеличивать нагрев в зоне плавления, не заморачиваясь со скоростью подачи окатышей, или точно регулировать скорость потока отдельно от консистенции расплава. Для тех, кто производит продукцию с жесткими допусками в больших объемах, это меняет правила игры. Но дело не только в разделении разделов; Многие многоступенчатые экструдеры также могут выполнять совместную экструзию, при которой различные материалы накладываются в один продукт. Вот почему вы увидите, что они используются для таких вещей, как многослойные трубы или изделия из ДПК, где вам нужна прочная сердцевина и долговечный внешний слой.
Давайте разберем ключевые различия, которые имеют значение для вашего магазина, а не только характеристики. Во-первых, гибкость материала. Одноступенчатые экструдеры ограничены материалами, которые плавятся равномерно за один проход: ПЭВП для основных труб, простыми полиолефинами и тому подобным. Если вы работаете с чем-то более сложным, например, с ДПК, в который добавлены древесные волокна, или с многослойной трубой, где вам нужен жесткий сердечник и гибкий внешний слой, одноступенчатой машине будет сложно смешать их равномерно. Вот где нашЭкструзионная машина для трубилиЭкструзионная машина WPC Coприходите — это многоэтапные настройки, специально созданные для этих конкретных случаев использования. У нас был производитель труб, который рассказал нам, что они перешли с одноступенчатой машины на коэкструзионную машину для труб на своих линиях по производству полиэтилена высокой плотности и сократили количество отходов на 12%, поскольку многоступенчатая конструкция позволяет наносить устойчивый к царапинам внешний слой, не повреждая сердцевину.
Далее идет пропускная способность и последовательность. Одноступенчатые экструдеры имеют один шнек, поэтому, если спрос возрастет, вы сможете продвинуть его только до определенного момента, прежде чем произойдет неравномерное плавление. Шнек должен одновременно сбалансировать подачу, сжатие и дозирование — слишком сильно надавите на подачу, и вы получите пузырьки воздуха; Если слишком сильно нажать на дозировку, смола может расплавиться не полностью, что приведет к ослаблению деталей. Многоступенчатые экструдеры устраняют эту необходимость. Вы можете подавать пеллеты так быстро, как позволяет ваш бункер, иметь отдельную секцию, полностью расплавляющую и гомогенизирующую смолу, а затем секцию дозирования, которая направляет идеальный, устойчивый поток в матрицу. Вот почему наш65/132 Конический двухшнековый экструдерПопулярен для производства ПВХ-профилей большого объема: его производительность на 30–40 % выше, чем у аналогичного одношнекового станка, без ущерба для качества расплава. Я видел, как магазины, которые полагаются на одноступенчатые машины, достигли потолка производительности в 500 фунтов в час, затем перешли на многоступенчатые и увеличили производительность до 700-800 фунтов в час с той же командой - никакой дополнительной рабочей силы не требуется, просто лучший дизайн.
Затем идет износ и обслуживание. Одноступенчатые винты подвергаются большему износу, поскольку они справляются как со сжатием, так и с дозированием. Если вы работаете с абразивными материалами, такими как пластик с наполнителем или ДПК, лопасти одного винта изнашиваются быстрее, что со временем приводит к нестабильной производительности. Многоступенчатые экструдеры позволяют использовать более твердые и износостойкие материалы для секций, обрабатывающих абразивную подачу, и разделять дозирующие секции (которые требуют точности), поэтому вам не придется заменять весь шнек, когда одна часть изнашивается. Это означает снижение долгосрочных затрат на техническое обслуживание, которые быстро возрастают в загруженных производственных линиях.
Но давайте будем честными: одноступенчатые экструдеры неплохие. Если вы производите небольшие партии, простые продукты или работаете с основными материалами, это надежный и экономически эффективный выбор. Например, если вы производите небольшие отрезки труб из обычного полиэтилена высокой плотности, нашаОдношнековый экструдер HDPEидеально подходит для этого варианта использования. Он меньше, его легче настраивать и он не требует дополнительных элементов управления, которые есть в многоступенчатых машинах, поэтому он отлично подходит для магазинов, в которых нет большого пространства или которым необходимо быстро переключать продукты, не тратя много времени на настройку. Недостаток? Вы достигнете предела, когда вам понадобится больший объем, более жесткие допуски или более сложные материалы. Друг, управляющий небольшим профильным магазином, рассказал мне, что они начали с одношнекового экструдера для полиэтилена высокой плотности для своей основной линии трубопроводов, но когда они получили крупный контракт на поставку многослойных ирригационных труб, им пришлось арендовать многоступенчатую машину для этой работы, прежде чем инвестировать в свою собственную. Это распространенная болевая точка: машина, которую вы купили, вырастает из-за того, что вы не учли будущие потребности.
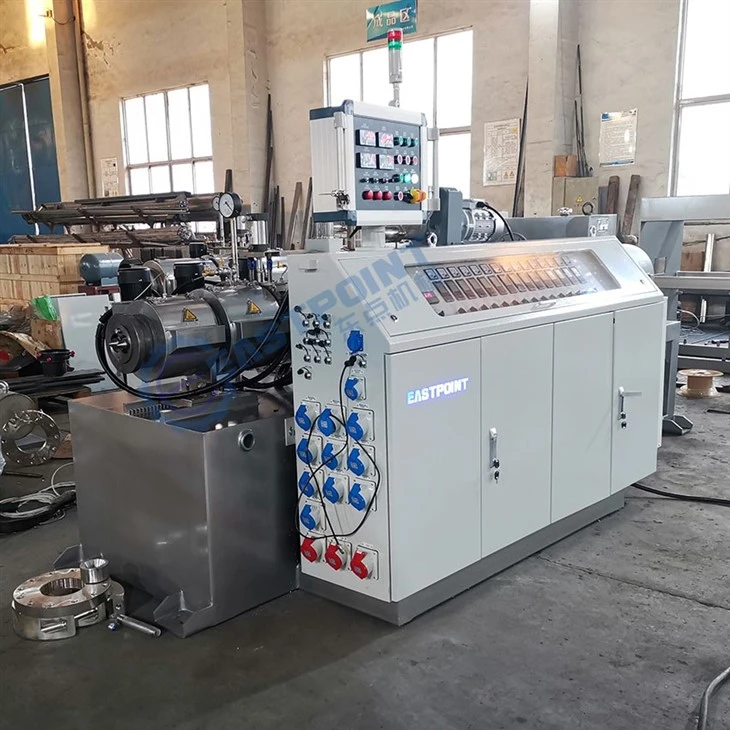
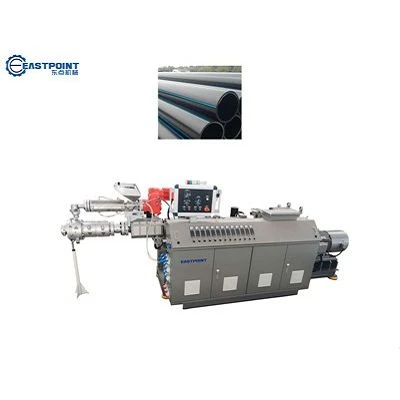
Еще одним важным фактором является качество плавки. При одноступенчатом расплавление должно происходить по мере прохождения смолы по всей длине шнека. Если размер гранул отличается или содержание влаги в смоле немного отличается, вы получите холодные пятна или неравномерное смешивание. В многоступенчатых экструдерах используются такие элементы, как срезные штифты, смесительные элементы и независимые температурные зоны в каждой секции, поэтому расплав становится гораздо более однородным. Это критически важно для изделий, для которых важна прочность и долговечность, например, для напорных труб, где слабое место из-за неравномерного плавления может привести к утечкам или сбоям в процессе производства. НашЭкструдер для полиэтиленовых трубможет быть одноступенчатым или многоступенчатым, поэтому мы работаем с клиентами, чтобы выбрать правильный вариант в зависимости от номинального давления, которое требуется их трубам.
Теперь я знаю, о чем думают некоторые из вас: «Многоступенчатый лучше, так зачем кому-то использовать одноступенчатый?» Цена — это основная единовременная стоимость. Одноступенчатый экструдер обычно на 20-30% дешевле аналогичной многоступенчатой модели, что делает его привлекательным для новых магазинов или магазинов с ограниченным бюджетом. Кроме того, если ваша линия работает только с одним продуктом 24 часа в сутки, 7 дней в неделю, и этот продукт простой, одноступенчатая линия вполне справится с этой задачей. Проблема в гибкости: если вы когда-нибудь захотите перейти на многослойные продукты, большие объемы или более абразивные материалы, вы либо застрянете на этой машине, либо вам придется ее модернизировать, что в конечном итоге будет стоить дороже.
Давайте завершим это небольшой шпаргалкой, которая поможет вам принять решение:
- Используйте одноэтапный подход, если: Вы производите базовые продукты с низкими допусками, небольшими партиями или у вас ограниченный первоначальный бюджет. Наш одношнековый экструдер из ПЭВП идеально подходит для таких случаев.
- Используйте многоэтапную обработку, если: вы производите многослойные изделия в больших объемах (например, трубы с защитным внешним слоем), работаете с такими композитами, как ДПК, или вам нужны одинаковые детали с жесткими допусками. Наши экструзионные машины для труб и WPC созданы именно для этого, а также конический двухшнековый экструдер 65/132 для профилей с высоким спросом.
- Если вы стоите на пороге, подумайте о своих следующих 2–3 годах: планируете ли вы заключать более крупные контракты, добавлять новые линейки продуктов или увеличивать производительность? Почти всегда проще заранее инвестировать в многоступенчатую машину, чем потом ее модернизировать.
В конце концов, «правильный» экструдер — это не самый дорогой и не самый сложный, а тот, который соответствует вашим конкретным производственным потребностям. Если вы не уверены, какой вариант лучше всего подходит для вашего магазина, свяжитесь с нашей командой, чтобы обсудить ваши требования. Мы не продвигаем самую дорогую модель; мы поможем вам выбрать тот, который улучшит работу вашей линии, без скрытых платежей или мелкого шрифта. Не стесняйтесь обращаться к нам, чтобы обсудить ваш проект и найти идеальное решение для экструдера, отвечающее вашим потребностям.


